
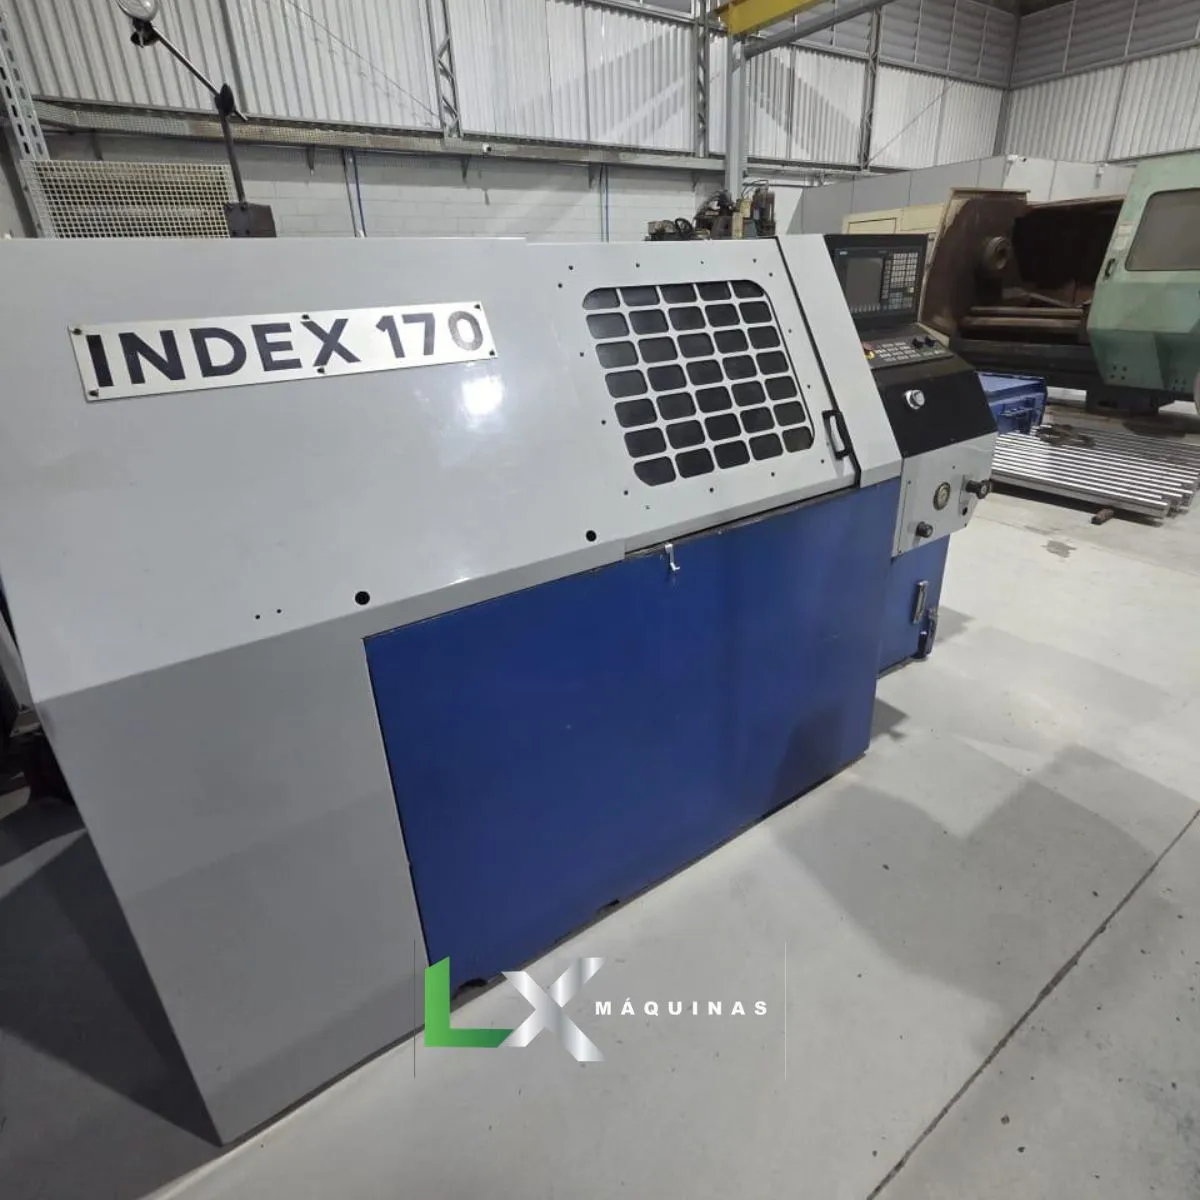
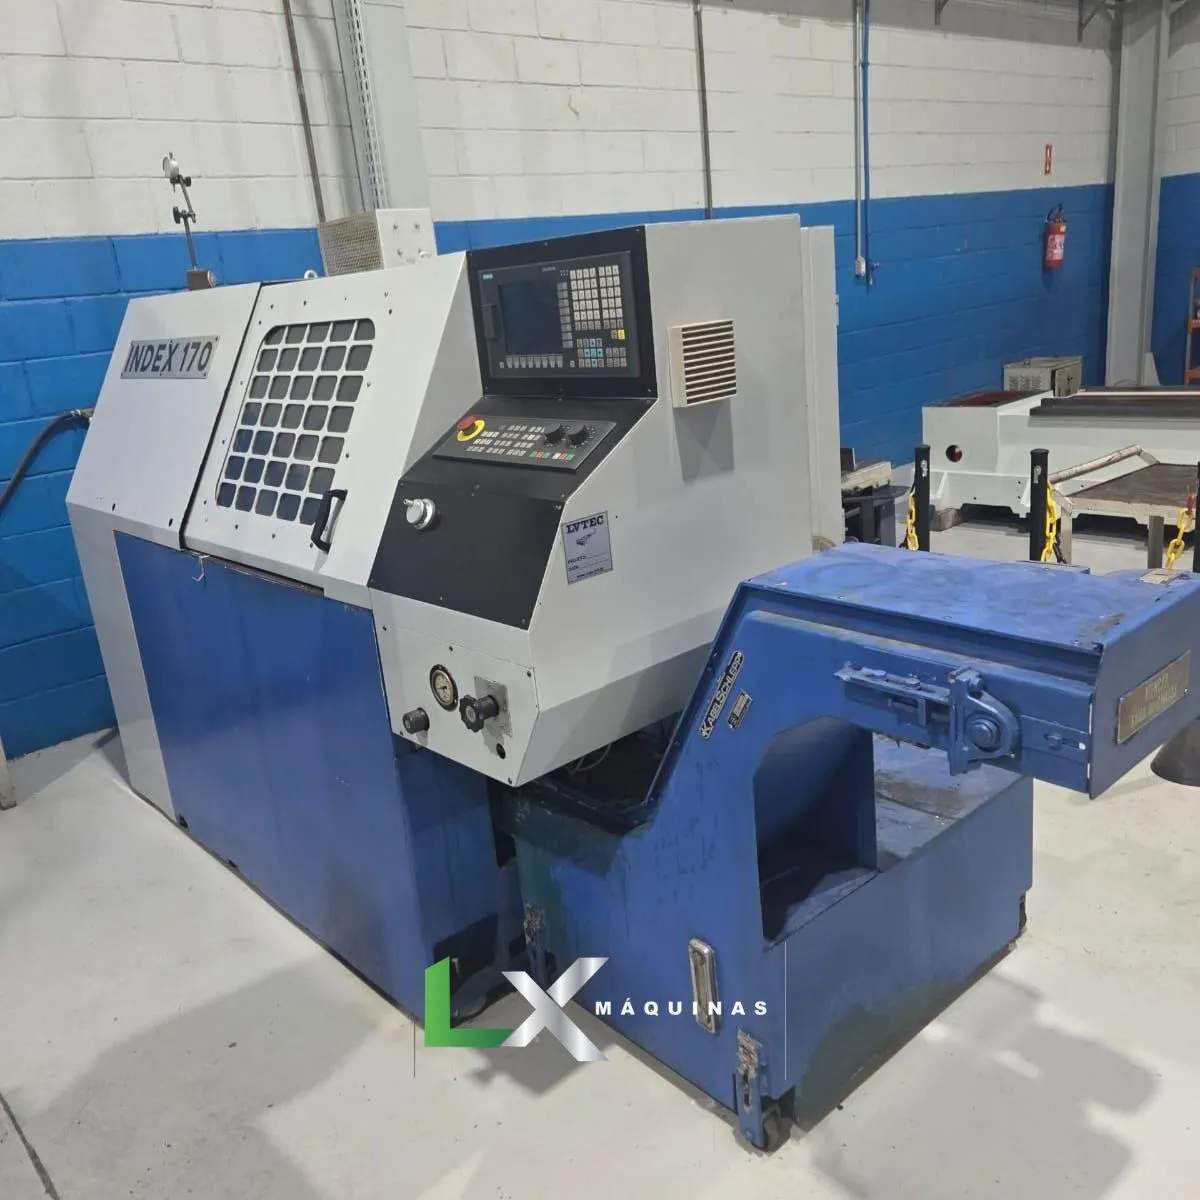
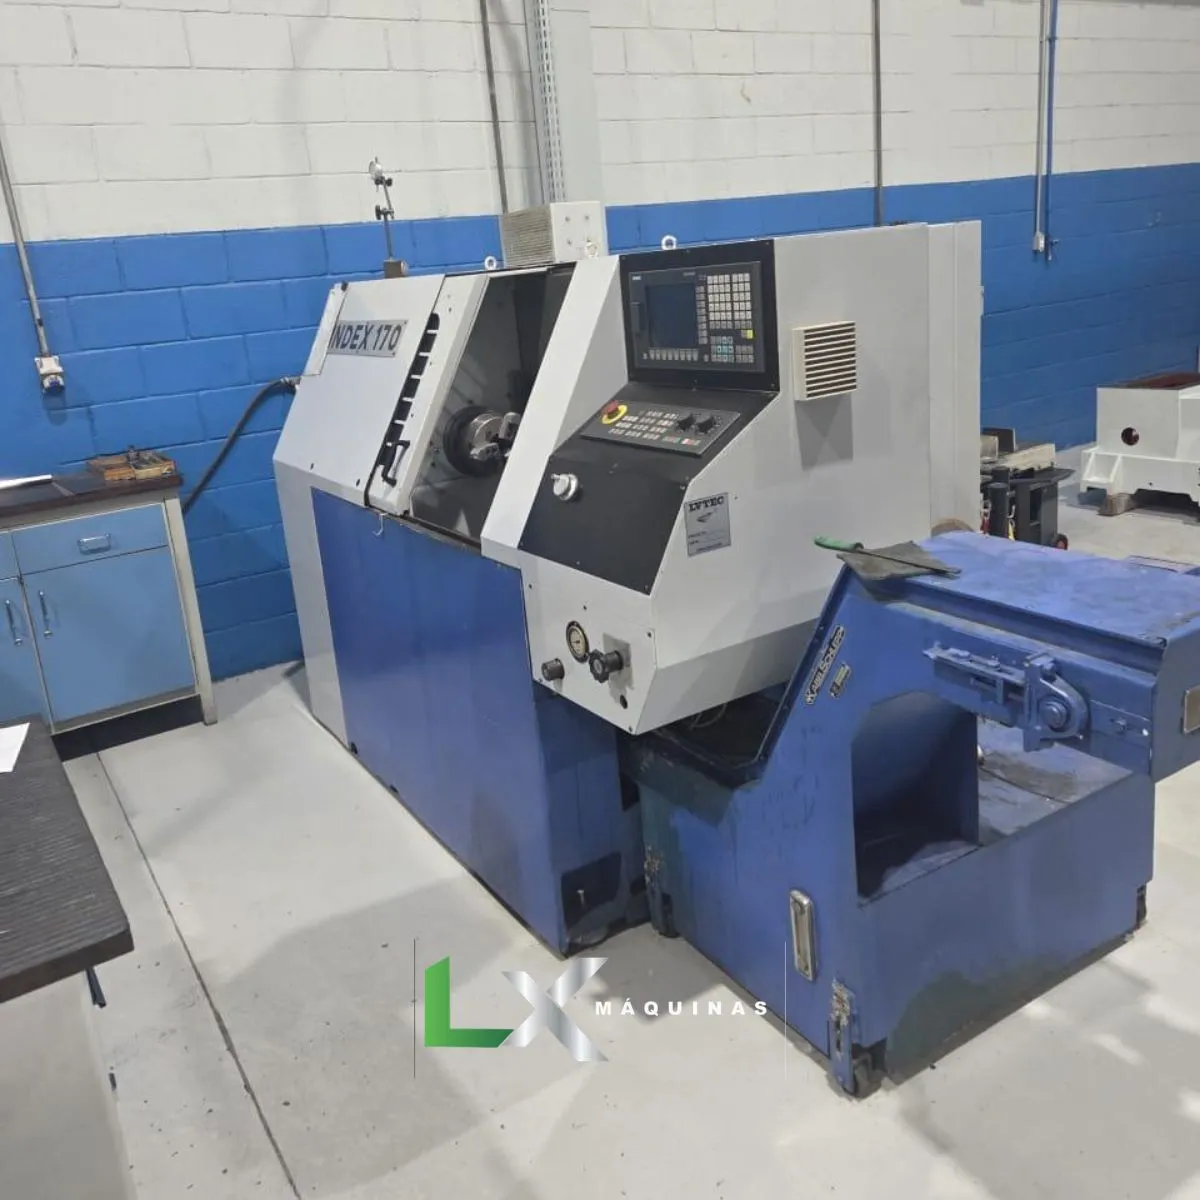
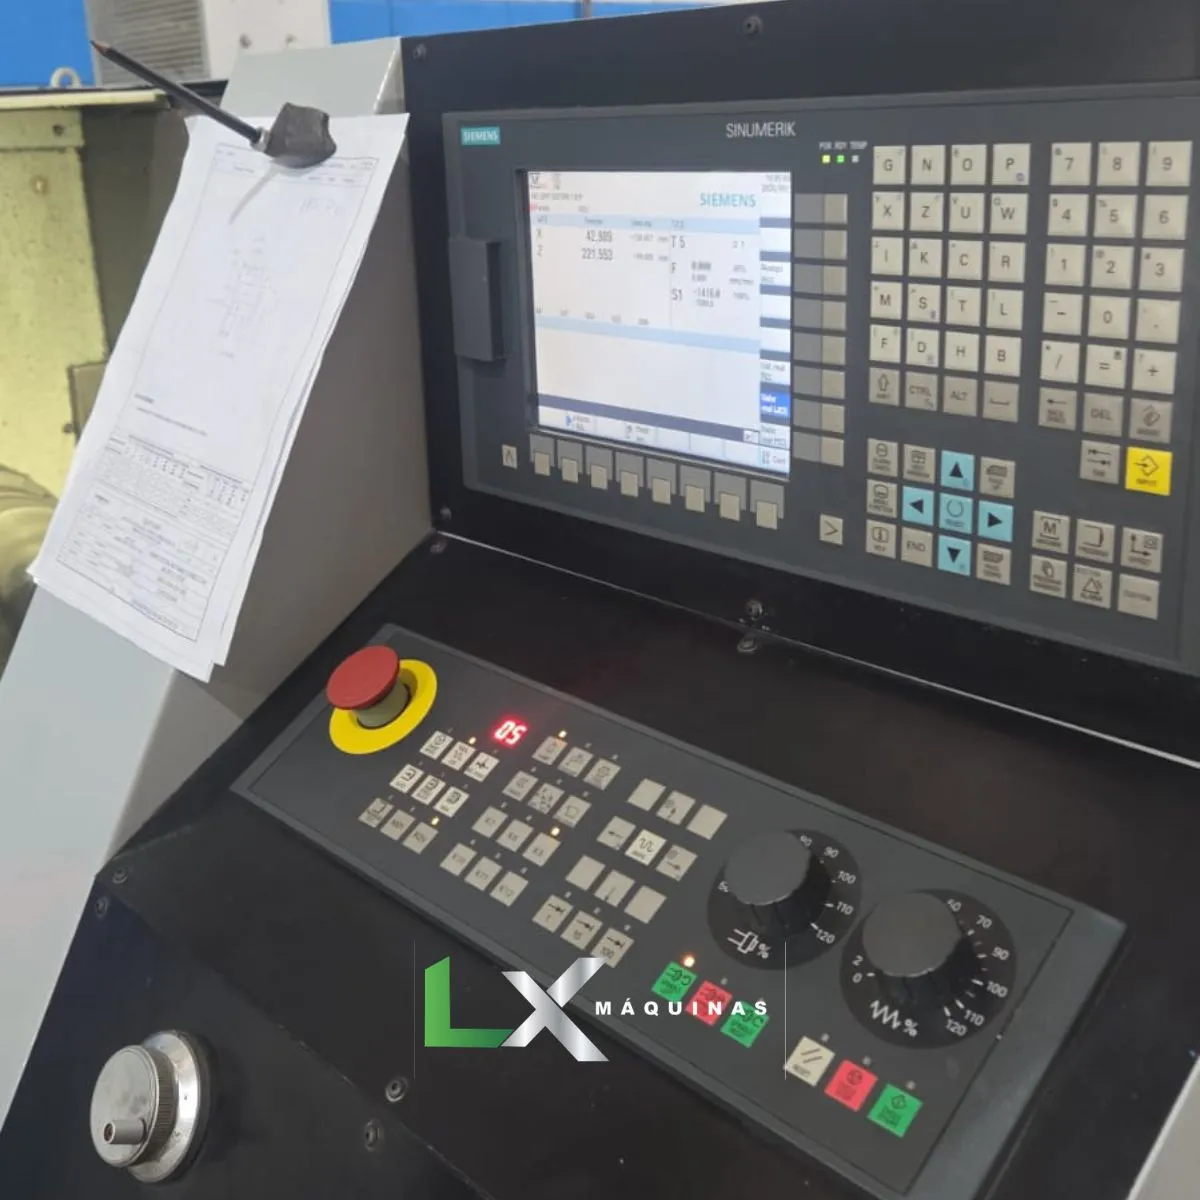
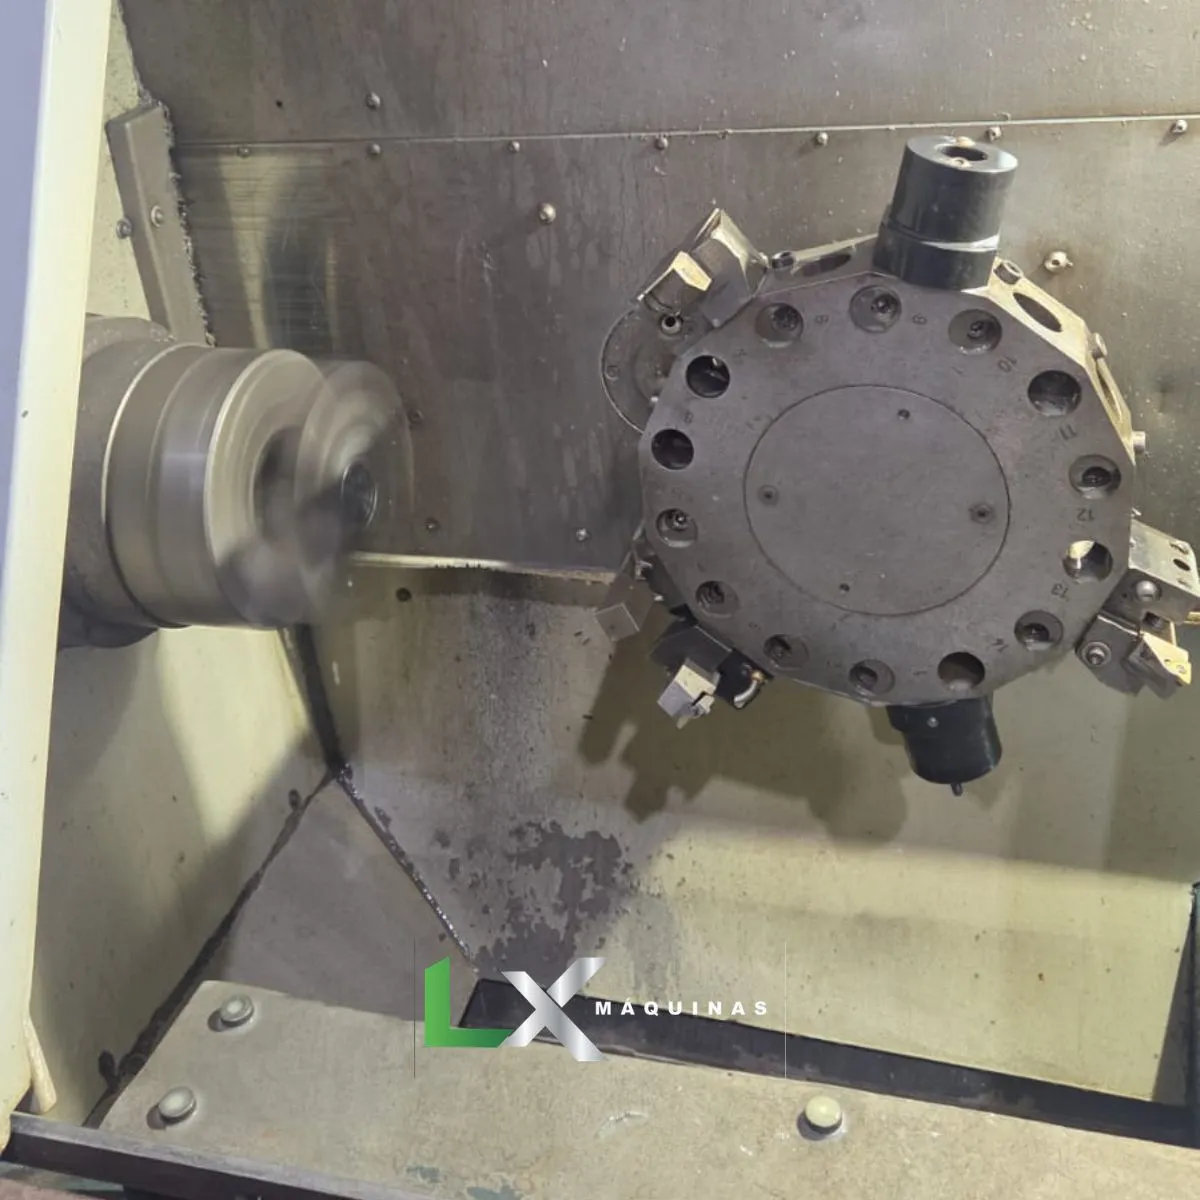
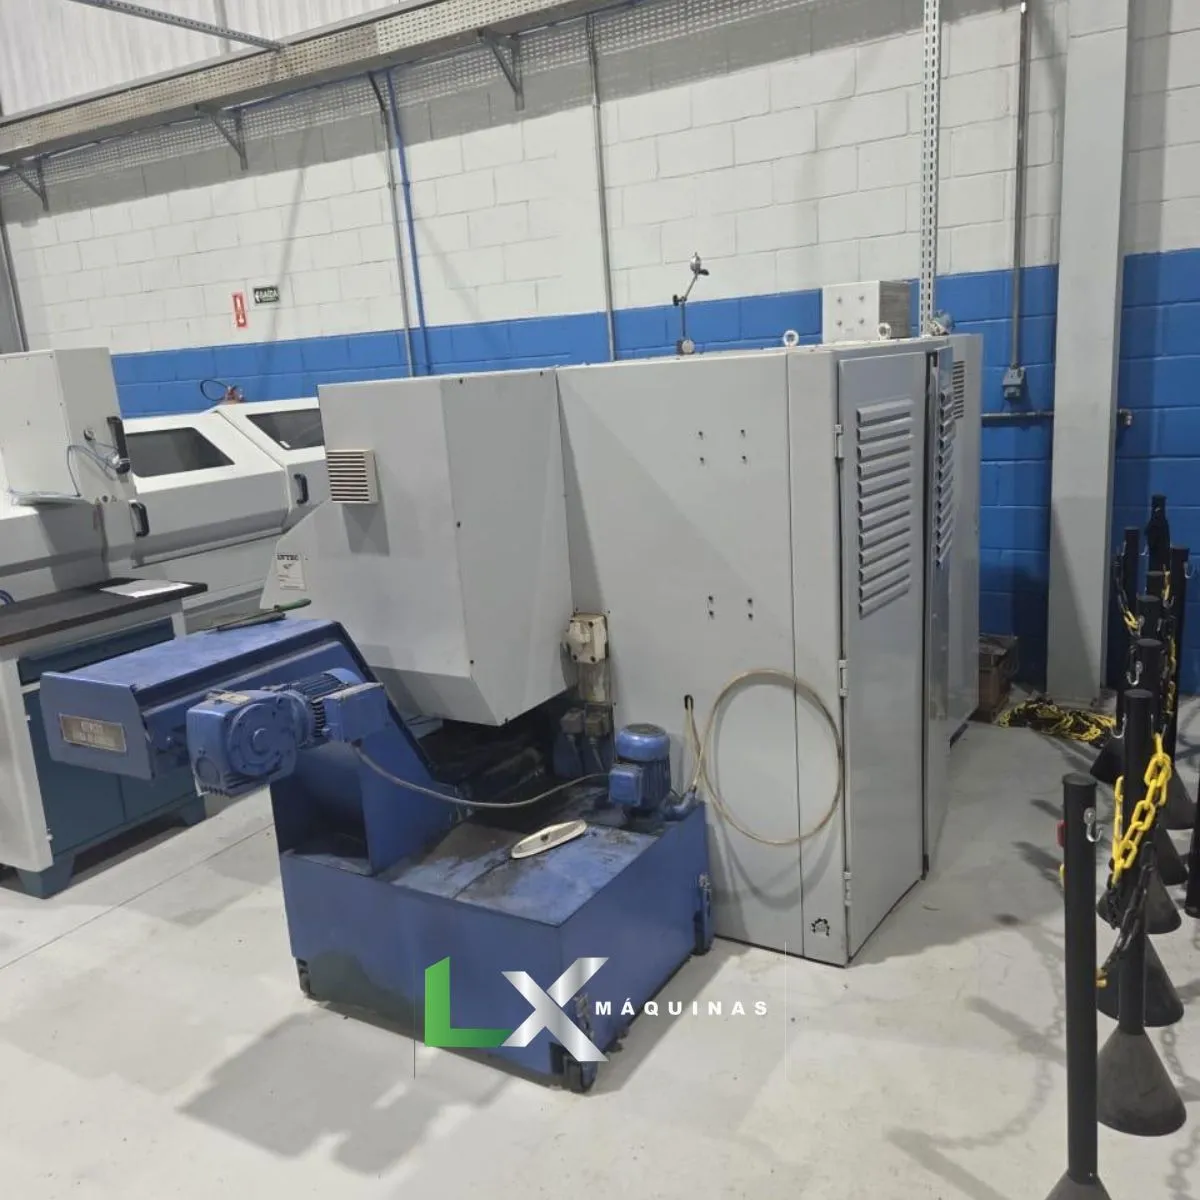
MARCA: INDEX
MODELO: INDEX 170
COMANDO CNC: SIEMENS
DÚVIDAS FREQUENTES SOBRE O TORNO CNC INDEX 170 – SIEMENS
A principal vantagem é a alta produtividade em usinagem complexa devido à integração de múltiplos eixos (como eixos X, Z, Y e B) e à capacidade do comando Siemens Sinumerik de processar canais simultâneos de usinagem. Isso permite o trabalho sincronizado com o fuso principal e o contra-fuso, além do uso de ferramentas acionadas para fresamento e furação complexos na mesma fixação.
O comando Siemens utiliza o sistema Magazinkonfiguration (configuração de magazine). Cada ferramenta é identificada por um nome (identificador de texto) ou número, além do número do corte (D1, D2, etc.). O operador pode monitorar a vida útil da ferramenta por tempo de corte ou número de peças diretamente na tela do CNC, permitindo a troca automática por uma ferramenta irmã (fardamento) quando o limite é atingido.
CYCLE95: Ciclo de desbaste e acabamento de contornos complexos.
CYCLE97 / CYCLE98: Ciclos para abertura de roscas cilíndricas e cônicas.
CYCLE83: Ciclo de furação profunda com quebra ou descarga de cavacos.
CYCLE84: Ciclo de rosqueamento rígido com macho (Rigid Tapping).
O G710 define o sistema de unidades em milímetros para o comando Siemens. Como o Index 170 frequentemente possui mais de um revólver ou carro de usinagem, o CNC opera com múltiplos canais de programa (ex: Canal 1 para o revólver superior, Canal 2 para o inferior). Códigos de sincronismo (como comandos STARTBY ou marcas de espera WAITM) são usados para garantir que as ferramentas não colidam enquanto trabalham na mesma peça.
Primeiramente, verifique o código do alarme na tela do Siemens (geralmente alarmes na faixa dos 20000 ou 70000). Para solucionar:
Mude o modo de operação para JOG (Manual).
Utilize as teclas de direção do eixo afetado para movimentá-lo no sentido oposto ao da colisão/limite.
Caso o movimento esteja bloqueado, utilize o botão de override de segurança física do painel da Index (geralmente uma chave ou botão específico de liberação de limite) para mover o eixo manualmente e pressione Reset.